Технология производства стеклопластиковых резервуаров FRP: от намотки до испытаний
2026-09-29
Ниже — еще одна оригинальная 1000-словная SEO-статья для экспортного сайта, посвященная технологическим особенностям производства стеклопластиковых FRP-резервуаров и контролю качества на каждом этапе.
Технология производства стеклопластиковых резервуаров FRP: от намотки до испытаний
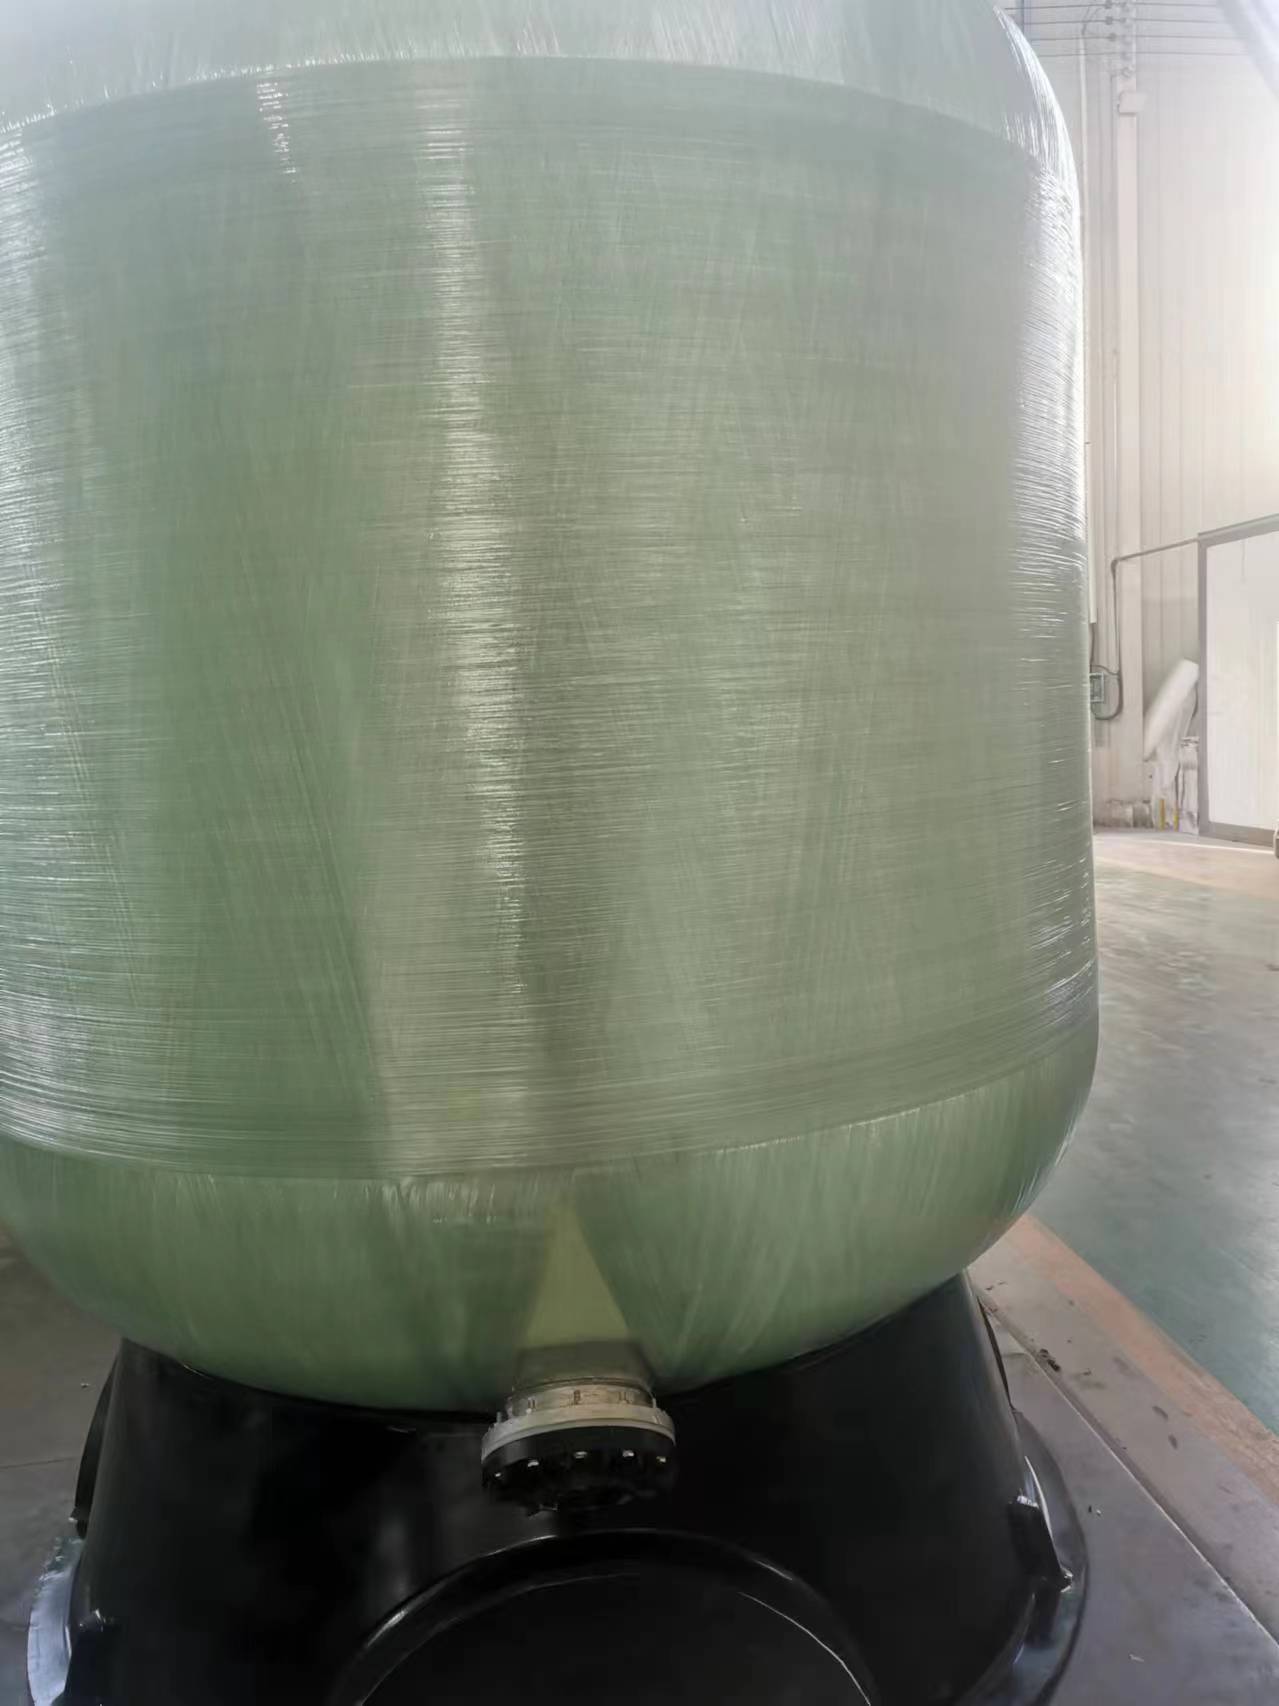
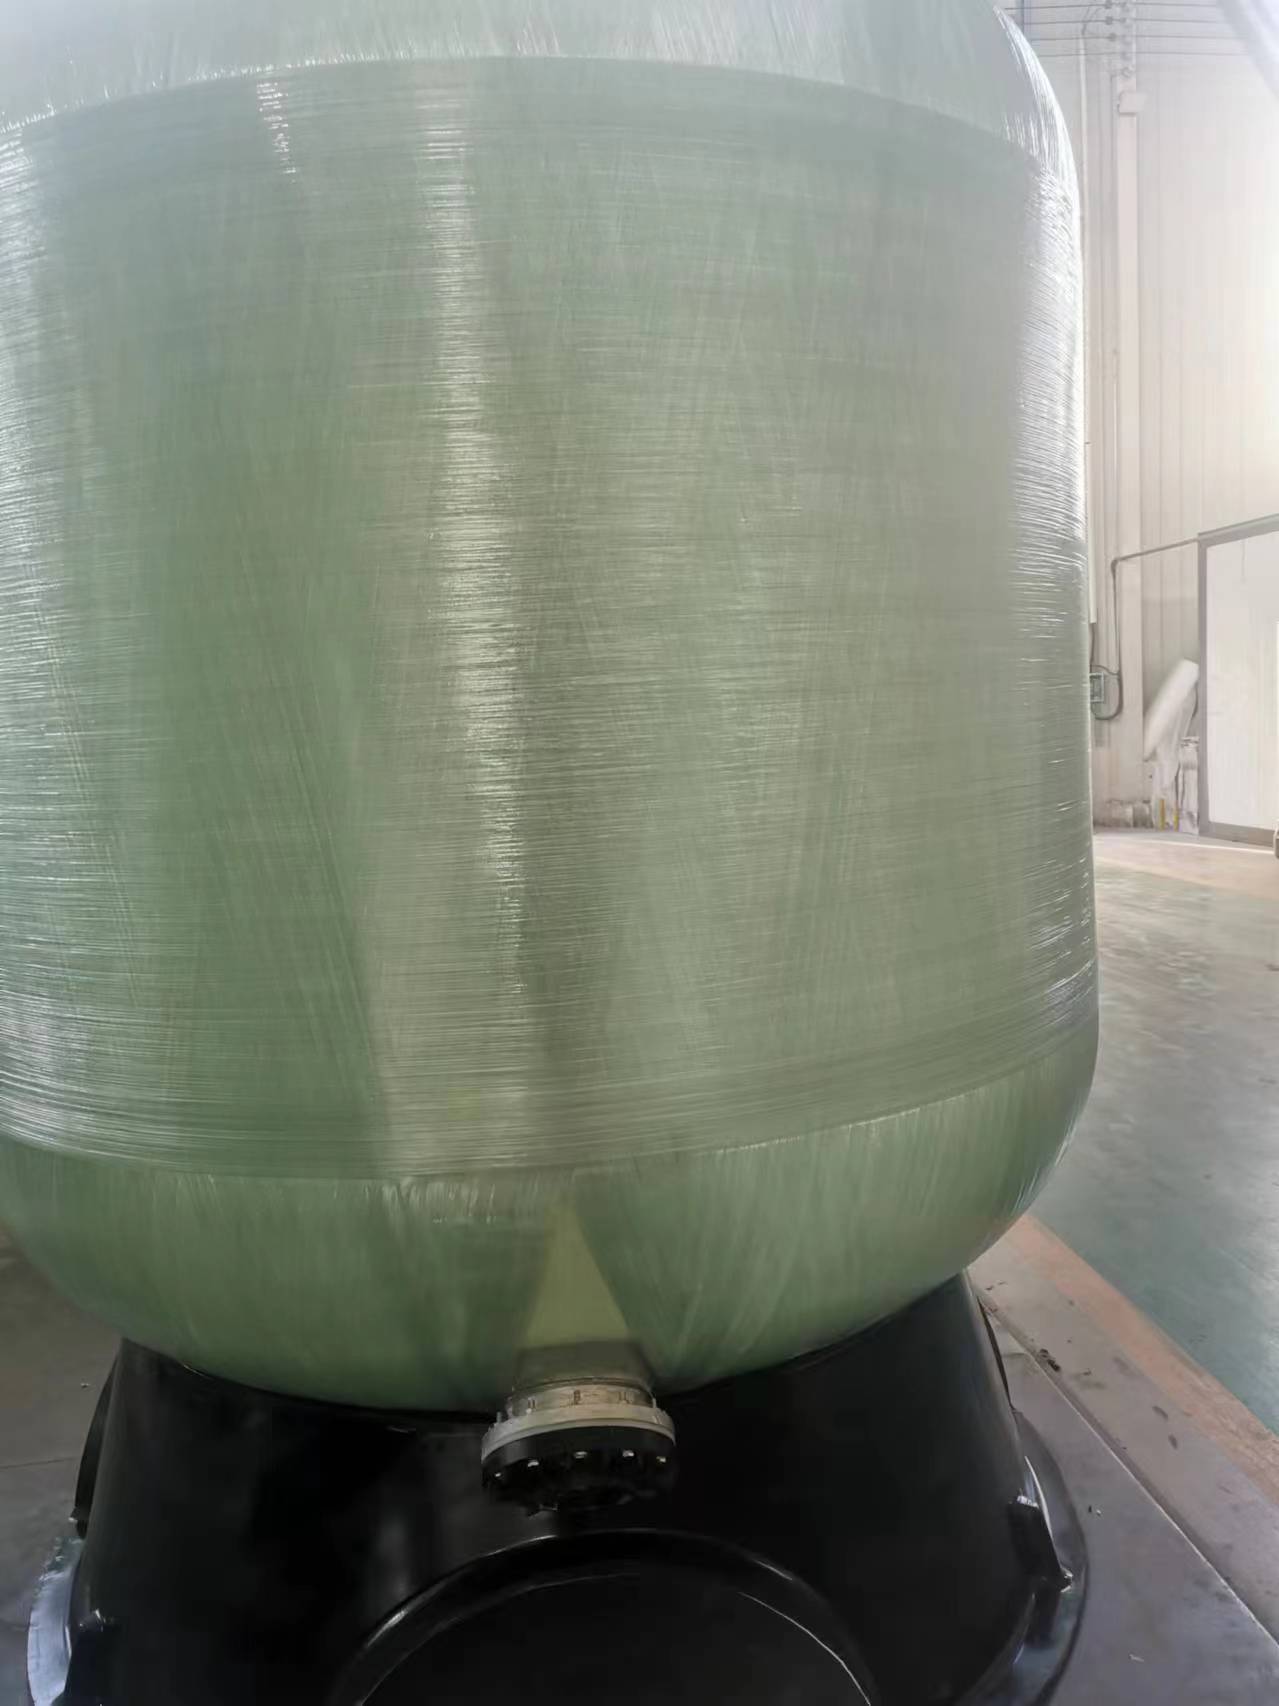
Стеклопластиковые резервуары FRP являются одним из самых важных компонентов современных систем смягчения воды, фильтрации и накопления воды. Их надежность и долговечность напрямую зависят от соблюдения технологии производства, качества исходных материалов и многоэтапного контроля качества. Сегодня лучшие производители используют метод непрерывной намотки стекловолокна с пропиткой полиэфирной смолой, который позволяет создавать монолитные корпуса с прогнозируемыми прочностными характеристиками.
Первым этапом производства является подготовка исходных материалов. Для изготовления корпусов используются высококачественное стекловолокно, полиэфирные смолы, отвердители, наполнители и специальные добавки. Каждый компонент проходит входной контроль качества, так как от его свойств зависит конечная прочность, химическая устойчивость и срок службы резервуара. Особое внимание уделяется совместимости материалов, чтобы при отверждении смолы образовалась прочная и однородная композитная структура.
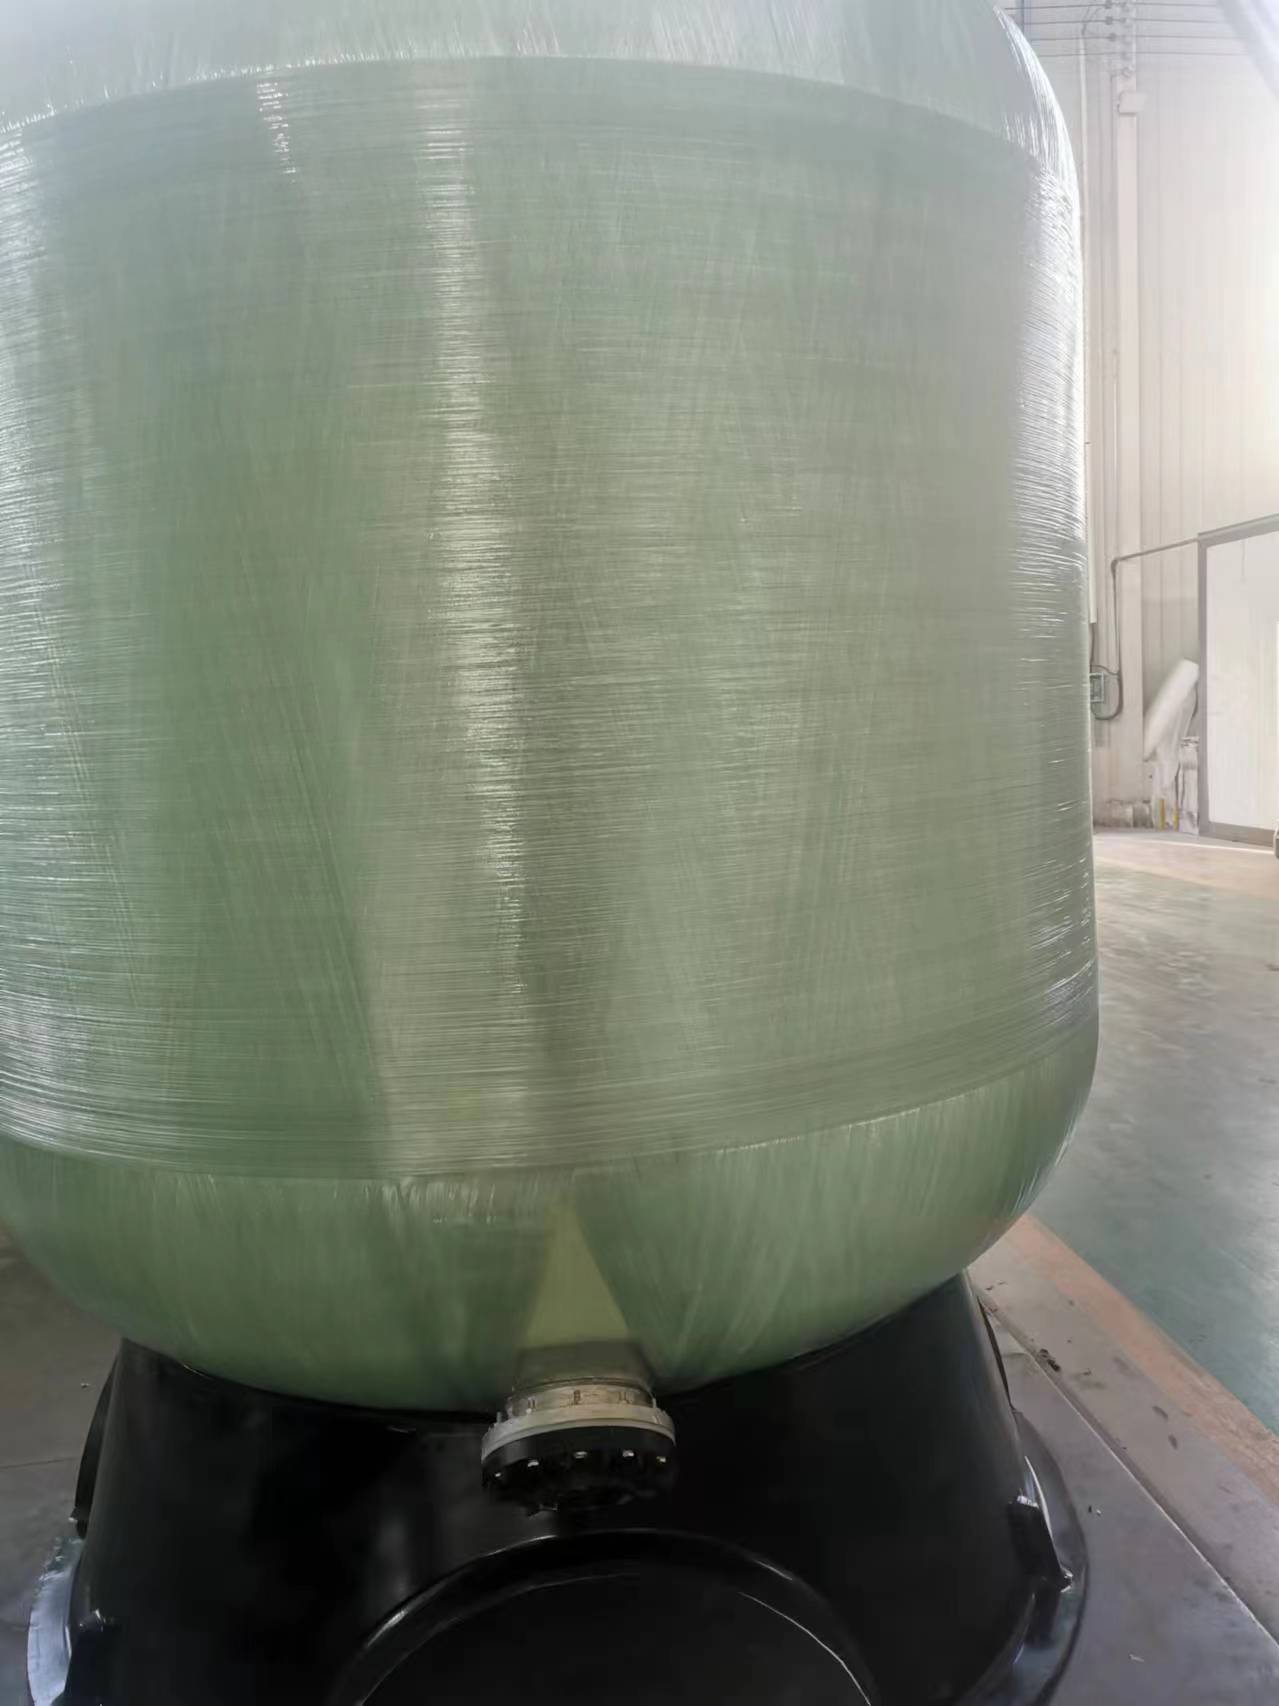
Вторым ключевым этапом является намотка стекловолокна. В процессе производства непрерывные нити стекловолокна пропитываются полиэфирной смолой и укладываются на вращающуюся оправку под строго заданными углами. Технолог заранее рассчитывает количество слоев, толщину стенки и схему укладки волокон в зависимости от рабочего давления, объема и назначения резервуара. Правильно подобранная намотка позволяет равномерно распределять нагрузки по всей поверхности корпуса и обеспечивать стабильные прочностные показатели.
Третьим этапом является отверждение композитного материала. После завершения намотки резервуар остается на оправке до полного полимеризации полиэфирной смолы. В этот период создается монолитная связь между стекловолокном и смолой, что придает корпусу окончательную жесткость и прочность. Режим отверждения контролируется по температуре и времени, так как от этого зависит качество полимеризации и отсутствие внутренних напряжений в материале.
После отверждения резервуар снимается с оправки и поступает на механическую обработку. На этом этапе выполняется подрезка торцов, формирование отверстий для подключения трубопроводов, управляющего клапана, манометров и других комплектующих. Все операции проводятся с высокой точностью, чтобы обеспечить герметичность соединений и правильную геометрию корпуса. Особое внимание уделяется обработке мест установки штуцеров, так как они являются зонами повышенной нагрузки.
Следующим важным этапом является контроль размеров и геометрии. Измеряются внутренний и внешний диаметры, высота резервуара, толщина стенки, соосность и расположение отверстий. Любые отклонения от проектных параметров могут повлиять на сборку системы, установку клапана и распределение нагрузок во время эксплуатации. Поэтому на производстве используется точный измерительный инструмент, который позволяет исключить брак на ранней стадии.
После механической обработки резервуары проходят испытания на герметичность и рабочее давление. Во время испытаний корпус заполняется водой или подвергается гидравлическому давлению в соответствии с проектными требованиями. Специалисты контролируют отсутствие протечек, деформаций, трещин и остаточных деформаций. Только резервуары, выдержавшие испытания без отклонений, допускаются к дальнейшей сборке и отгрузке заказчику.
Особое внимание в производстве уделяется контролю толщины стенки. Этот параметр напрямую связан с прочностью корпуса и его способностью выдерживать рабочее давление. Измерения проводятся в нескольких точках по высоте и окружности резервуара, чтобы убедиться в равномерности намотки. Если толщина в отдельных зонах оказывается ниже проектной, резервуар либо дорабатывается, либо отбраковывается.
Качество поверхности также является важным критерием. Внутренняя поверхность резервуара должна быть гладкой, без пузырей, раковин, отслоений и видимых дефектов. Неровности могут способствовать накоплению отложений, снижать гидродинамические характеристики и создавать зоны концентрации напряжений. Внешняя поверхность проверяется на отсутствие трещин, сколов и других повреждений, которые могли возникнуть в процессе изготовления или транспортировки внутри предприятия.
После прохождения всех контрольных операций резервуар поступает на участок сборки. Здесь на него устанавливаются штуцеры, переходники, опоры, элементы крепления и другие комплектующие в соответствии с техническим заданием. Все соединения выполняются таким образом, чтобы обеспечить максимальную герметичность и механическую прочность. После сборки система повторно проверяется перед упаковкой и отгрузкой.
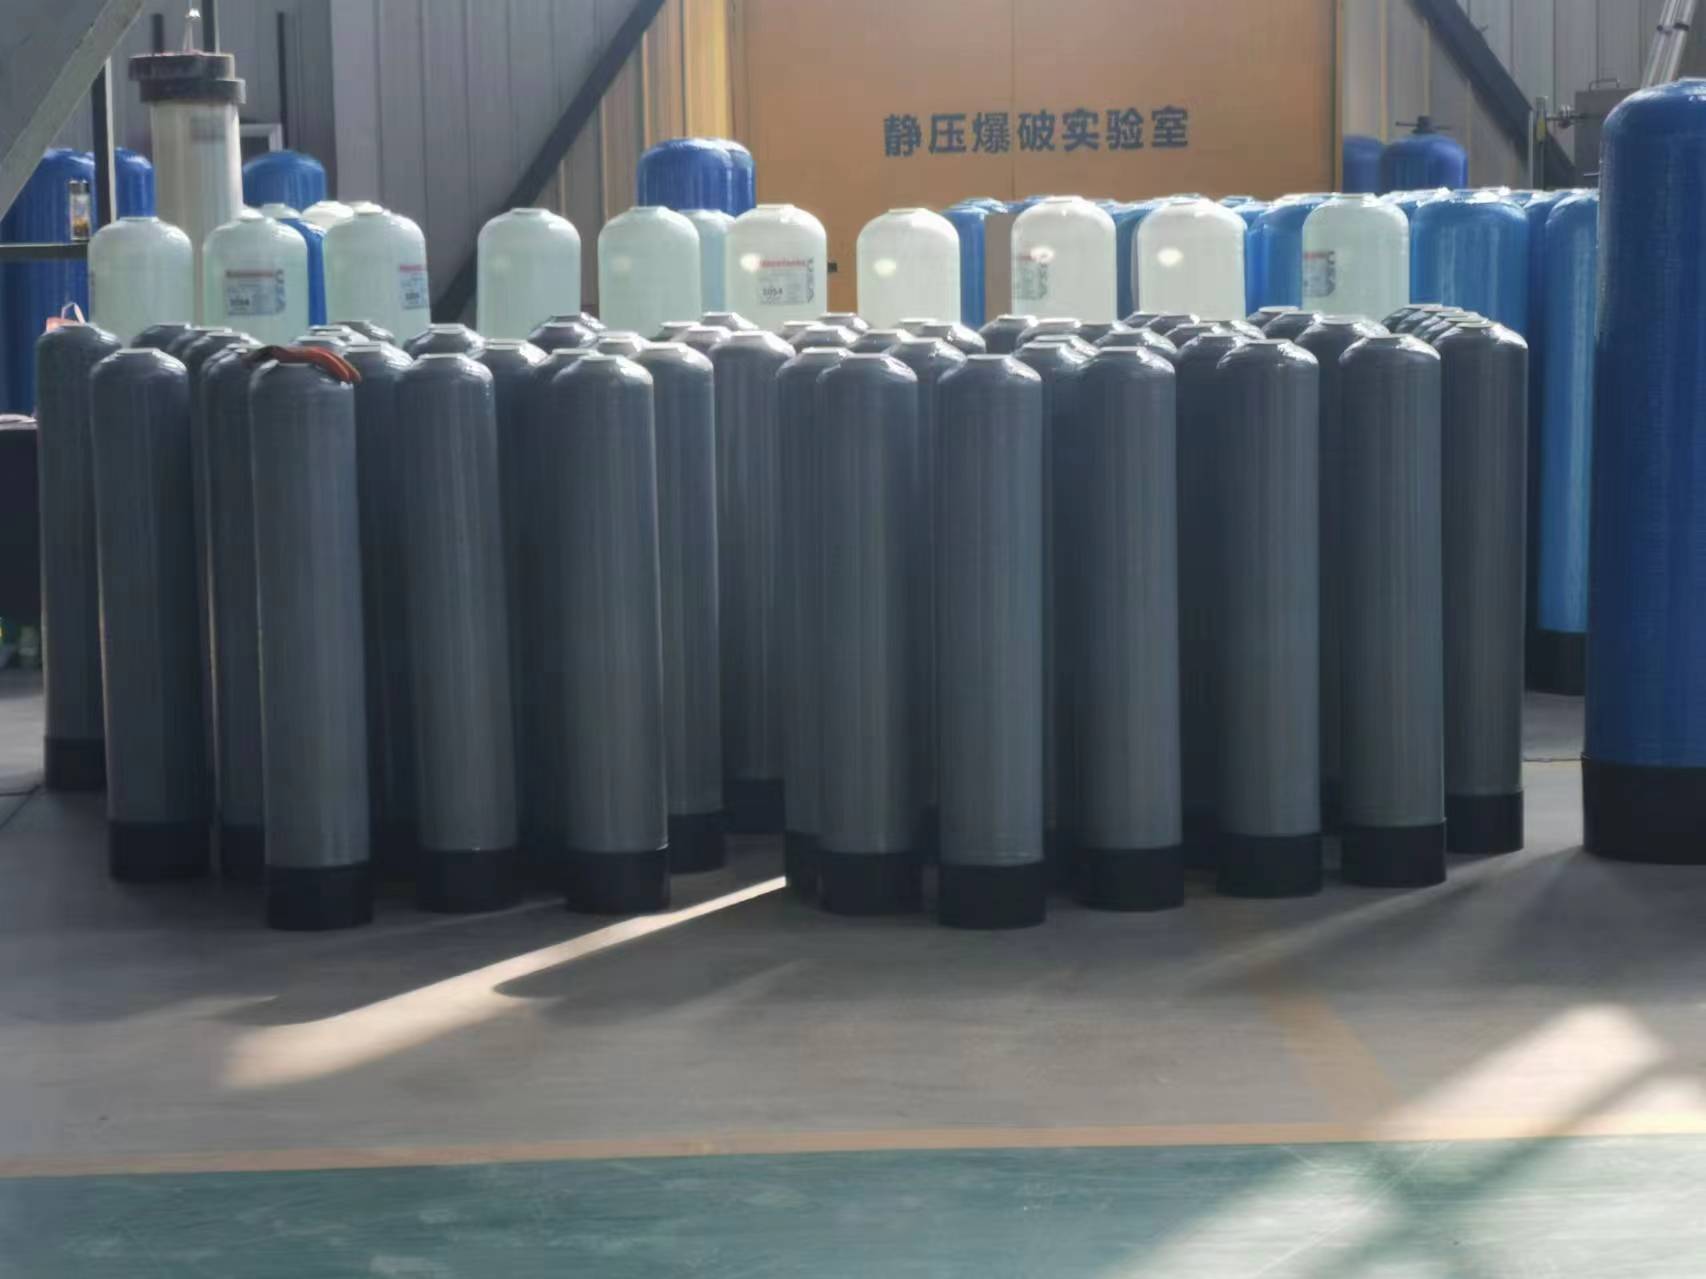
Наша компания осуществляет полный цикл производства стеклопластиковых резервуаров FRP — от разработки конструкции и подготовки материалов до намотки, обработки, испытаний и сборки готовых систем. Каждый этап контролируется техническими специалистами, что позволяет гарантировать стабильное качество продукции. Мы производим резервуары разного объема и рабочего давления, адаптированные под требования конкретных заказчиков и условия эксплуатации.
В заключение можно отметить, что качество стеклопластикового резервуара FRP формируется не только на этапе выбора материала, но и на каждом последующем этапе производства. Правильная технология намотки, контроль отверждения, точная механическая обработка, испытания на давление и многоэтапный контроль качества являются обязательными условиями для получения надежного и долговечного изделия. Именно такие резервуары обеспечивают стабильную работу систем смягчения воды в течение многих лет.